客户常拿一张图纸问三家,报价从两百到六百都有,然后问差在哪。多数时候差的不在利润,而在工序做没做全、材料用没用对、表面处理含没含进单价。
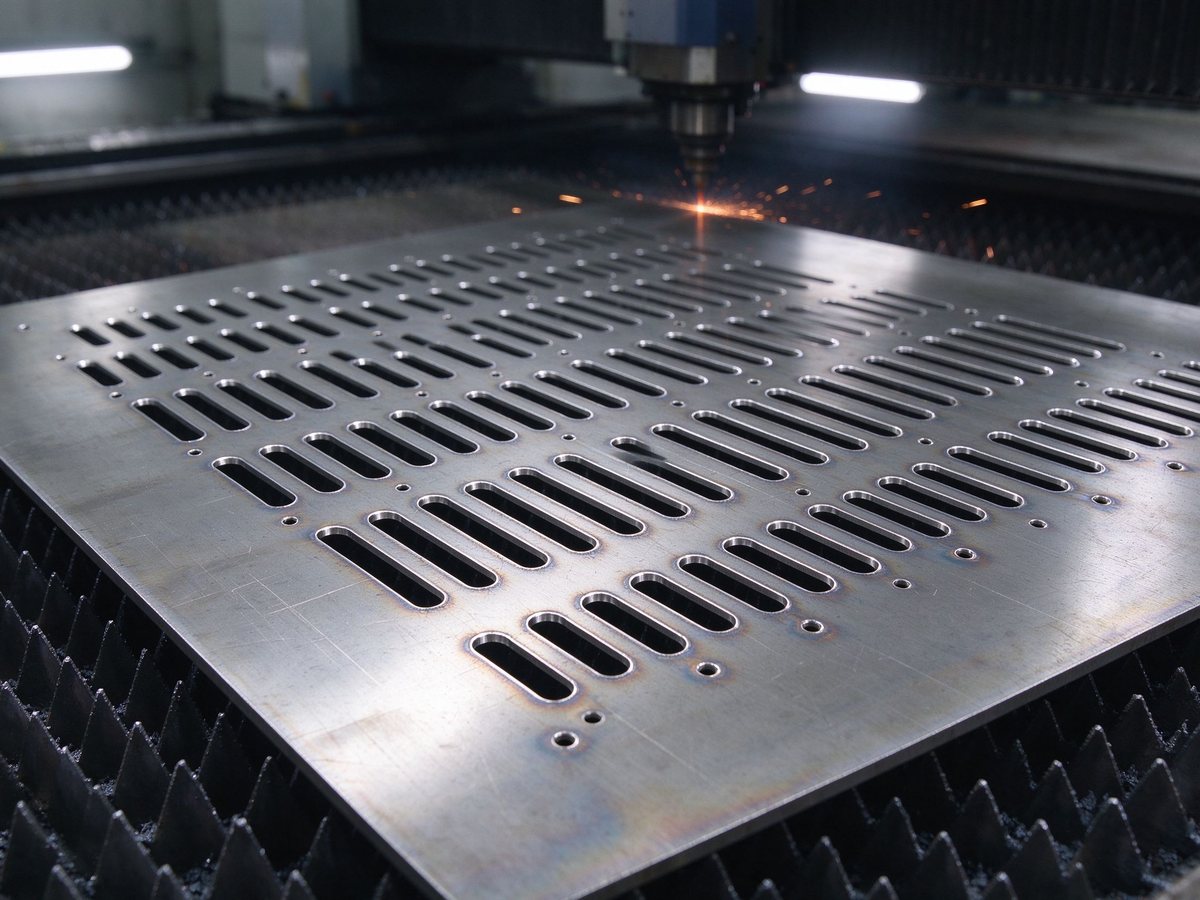
一、下料:激光切割不等于随便割
下料决定后续所有工序的基准。激光切割的割缝通常 0.1–0.3mm,排版套料时要预留割缝补偿,否则折弯后尺寸会整体偏小。厚板(不锈钢 8mm 以上)切割速度慢、断面挂渣多,需要二次修边,这部分工时往往被低价报价忽略。
另一个常被忽视的点是板材方向。轧制板的力学性能有方向性,折弯线的位置如果与轧制方向平行或垂直,回弹表现会不一样,直接影响角度稳定性。
二、折弯:角度公差与回弹补偿
折弯是最考经验的一道。同一台折弯机,材料牌号、板厚、模具槽口宽度、折弯内圆角不同,回弹量都不一样。数控折弯机可以录入回弹补偿值,但首件仍然要试折、量角、再修正。
多道折弯的件还要考虑折弯顺序:先折哪一边、后折哪一边,决定了能不能避开模具干涉。顺序排错了,最后一道弯根本下不去模。
三、焊接与打磨:变形是主要敌人
薄板焊接最大的问题是热变形。0.8–1.5mm 的冷轧板拼焊,如果不做夹具定位、不控制焊接顺序与层间温度,焊完的柜体对角线能差 3–5mm,门就装不上。
外观件还要过打磨这一关:焊缝余高磨平、拉丝方向一致、不能有打磨过热导致的变色。这道工序纯靠人工,工时占比常常超过焊接本身。
四、表面处理:颜色与膜厚的一致性
喷塑的前处理(除油、磷化或陶化)决定附着力,膜厚一般 60–120μm。同一批件如果分两次喷,颜色会有细微差别,所以外观件建议一次投料、一次喷完。
不锈钢拉丝要注意纹路方向统一,阳极氧化要注意挂具接触点——夹持位置会留下无色印,外观面必须避开。
五、装配与包装:最后的隐性成本
压铆螺母、拉铆、攻牙、装门锁与铰链、贴标、分件包装,都属于装配工序。批量件单看每项只要几分钟,几百件累加起来就是几天工期。低价报价里最常被砍掉的,正是这一段。
怎么把成本降下来
- 统一板厚规格,减少材料采购的零散加价;
- 折弯半径尽量统一,减少换模次数;
- 公差标注只标关键尺寸,避免全尺寸高精度带来的全检成本;
- 外观面与非外观面分开标注,非外观面可省去打磨与遮蔽工序。
如果你手上有一批钣金件正在比价,可以把图纸发给我们,工艺员会按工序拆开给一份明细报价,方便你逐项对比。