北京机加工与钣金加工服务
六类加工摆在一起:CNC 铣车、激光下料与折弯、机箱机柜、焊接机架、表面处理、非标与逆向。工厂在天津华明工业园,北京客户 1.5 小时可达。
六类加工摆在一起:CNC 铣车、激光下料与折弯、机箱机柜、焊接机架、表面处理、非标与逆向。工厂在天津华明工业园,北京客户 1.5 小时可达。
结构件、连接座、轴套、法兰、治具底板与异形件,是这条线做得最多的活。平面轮廓和孔系交给立式加工中心,回转体走数控车,淬硬料和窄槽上线切割。
常用材料:6061/7075 铝合金、304/316L 不锈钢、45# 钢、40Cr、黄铜、TC4 钛合金。
| 加工尺寸 | 单件最大 1200×600×500mm;回转件 Ø400×800mm |
| 加工精度 | ±0.01mm(常规);关键尺寸可做到 ±0.005mm |
| 表面粗糙度 | Ra1.6 常规,可至 Ra0.8 |
| 打样交期 | 3–5 个工作日 |
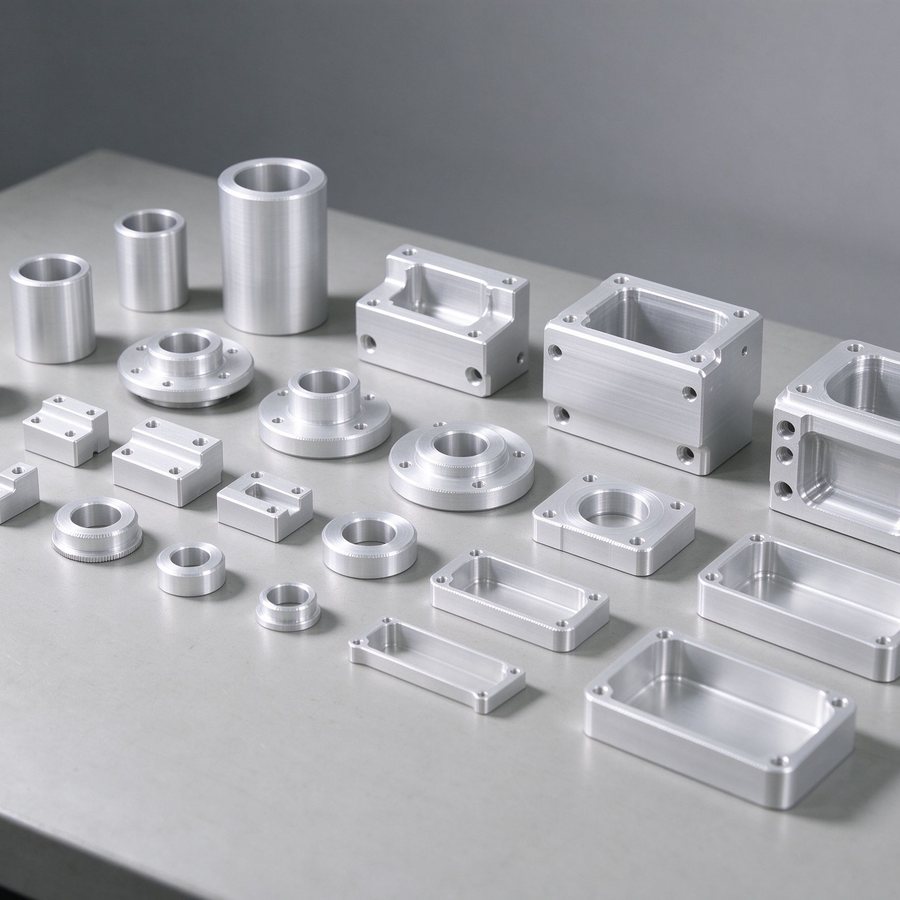 典型件 · 铝合金机加件
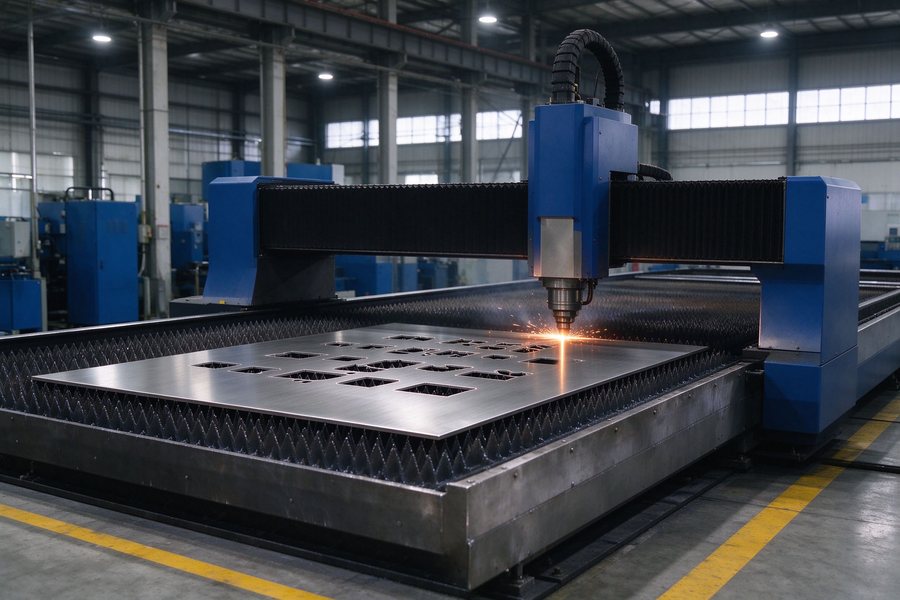
一张平板到成型件,中间只有五步:激光下料、去毛刺、数控折弯、压铆攻牙、焊接打磨,全部在厂内流转。机箱、机柜、面板、支架、设备外罩与框架都走这条线。
折弯能力:最大折弯长度 3200mm,最大压力 300 吨;薄板可做无痕折弯与圆弧成型。
| 板厚范围 | 碳钢 0.5–20mm;不锈钢 0.5–12mm;铝板 0.5–10mm |
| 切割幅面 | 2500×6000mm(可拼焊超幅面) |
| 折弯精度 | 角度 ±0.5°,定位 ±0.1mm |
| 连接方式 | 焊接、压铆、拉铆、攻牙、螺栓连接 |
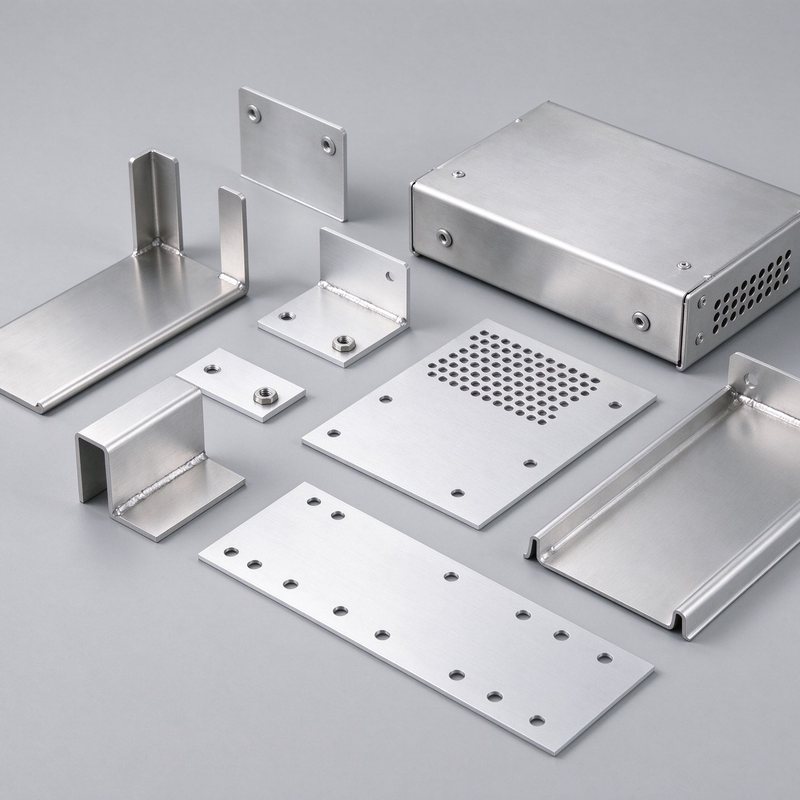 典型件 · 钣金成型件
控制柜、操作台、仪器外壳、19 英寸标准机箱、储能柜体与充电桩外壳都做过。按图加工,也参与结构改法——有些地方改一道折弯,成本就下来一截。
防护设计:门板密封条、通风百叶加防尘网、走线孔与接地螺柱,可按 IP54 / IP65 要求配型。
| 常用材质 | 冷轧板喷塑、304 不锈钢拉丝、镀锌板 |
| 板厚 | 门板 1.5–2.0mm;柜体 1.2–2.0mm;底座 2.0–3.0mm |
| 表面 | 喷塑(RAL 色卡)、拉丝、钝化、丝印 |
| 交期 | 样柜 7–10 天;批量按排产 |
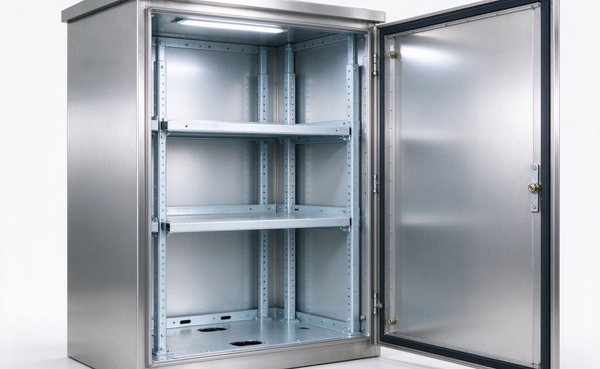 典型件 · 不锈钢控制柜
机器人工作站机架、输送线机架、检测平台与设备底座,都是焊接件里对精度最挑的那类。方管锯切带斜口,MIG/TIG 焊完先校形、去应力,再上龙门铣把安装面加工出来。
关键控制点:焊后变形、安装面平面度与对角线误差,是机架类零件最容易出问题的地方。
| 型材规格 | 方管 20×20 – 150×150mm;矩形管、角钢、槽钢 |
| 焊接工艺 | MIG 气保焊、TIG 氩弧焊、点焊 |
| 平面度 | 焊后加工可达 0.1mm / m |
| 表面 | 喷塑、防锈底漆、镀锌 |
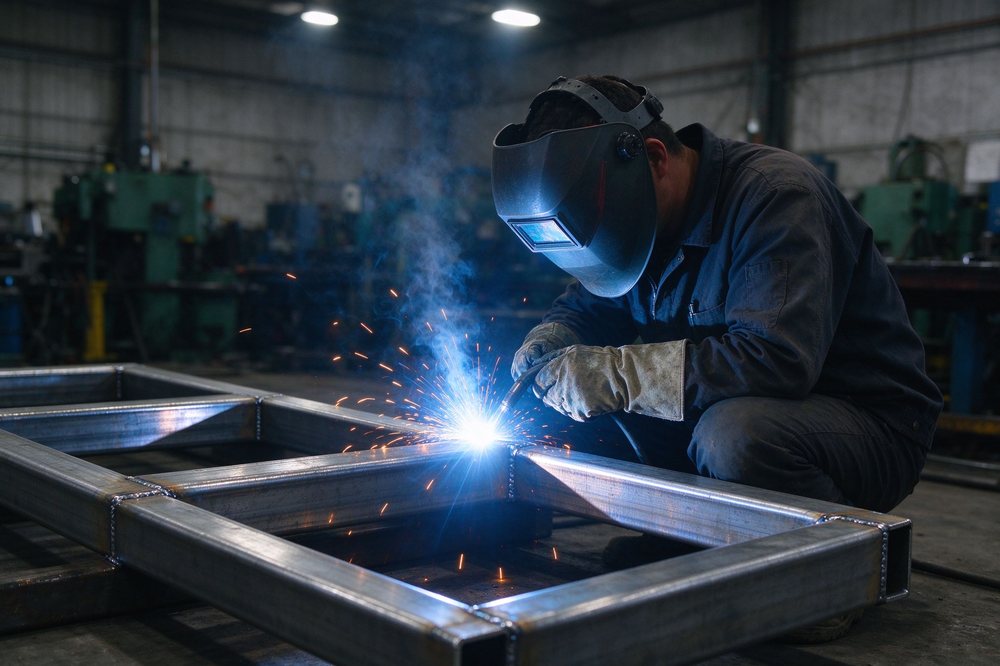 典型件 · 设备机架焊接
外观件好不好看,一半取决于表面处理。长期合作的处理厂按批次留样,颜色、膜厚与附着力逐批比对,色差超出范围就返工。
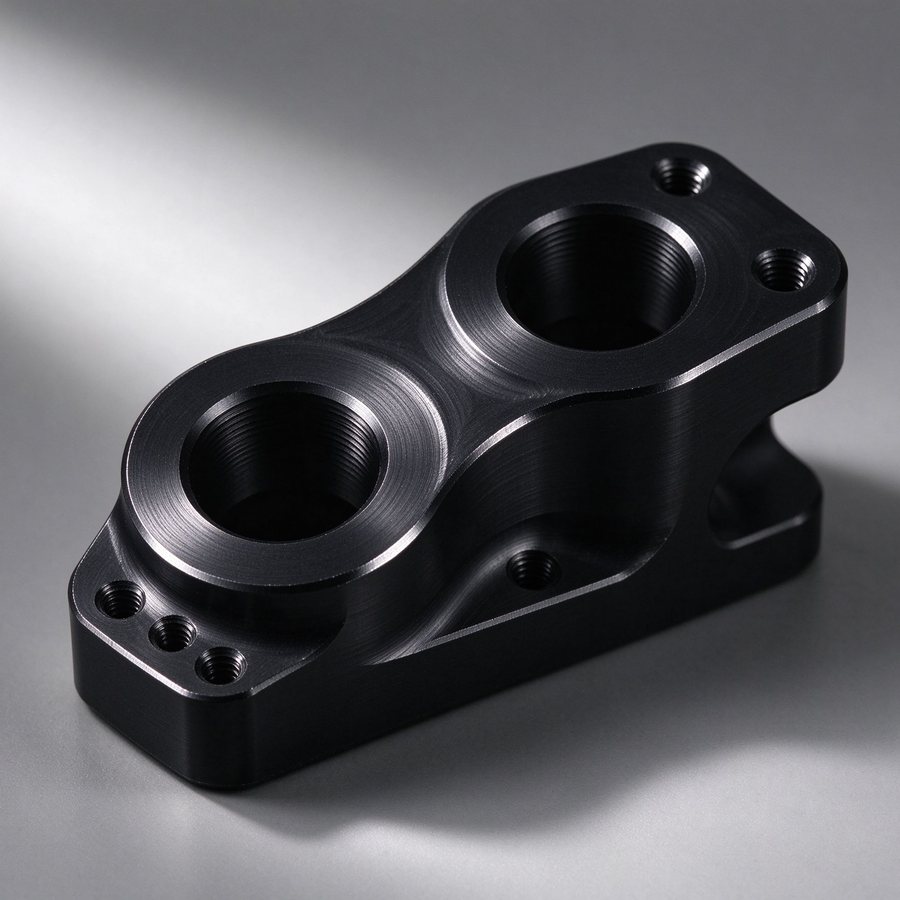 外观件 · 氧化后成品
只有实物、没有图纸是常事。先做三维扫描与逆向建模,按装配关系重新出图,确认后再生加工。
设备改造里的非标斜楔、旋转斜楔、工装夹治具、检具与备件复制也接,材料与热处理按实际工况定。
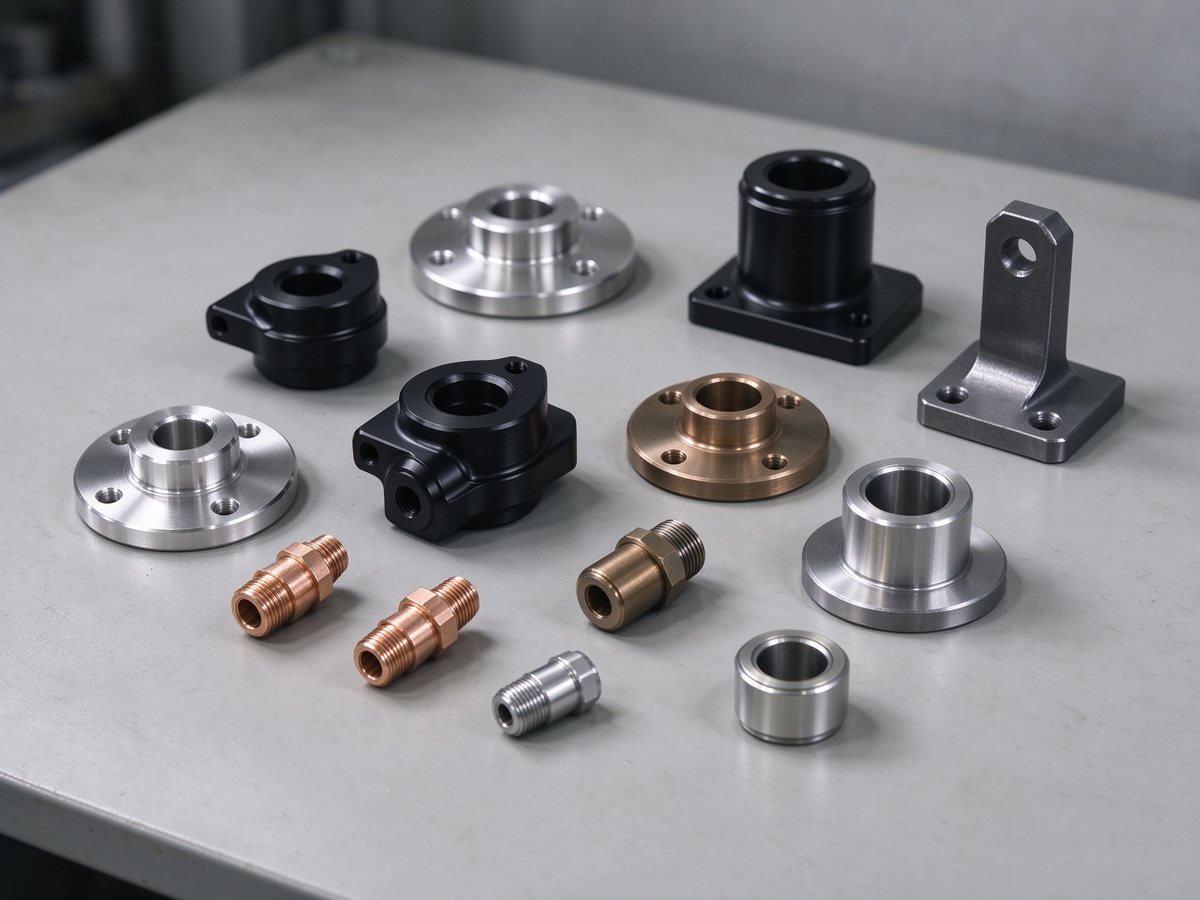 非标件 · 小批交付
某种工艺能不能做、大概什么价位,电话里三句话能说清。